Технологические особенности и стандарты качества при соединении металлических конструкций
Процесс формирования неразъемных соединений металлических изделий базируется на создании межатомных связей между свариваемыми деталями. Достижение стабильного результата требует строгого соблюдения температурных режимов, контроля скорости охлаждения и выбора оптимального типа электрода или присадочного материала. Технологическая дисциплина на производстве напрямую влияет на эксплуатационный ресурс готовой конструкции, исключая возникновение внутренних напряжений и структурных дефектов. Качественная сварка металла требует предварительной подготовки кромок, очистки поверхностей от окислов и масляных загрязнений, так как наличие посторонних примесей в зоне термического воздействия провоцирует образование пор и трещин, снижающих несущую способность шва.
Инженерный подход к выбору способа соединения зависит от химического состава сплава, его толщины и проектных нагрузок, которым будет подвергаться узел в процессе эксплуатации. Ошибки в выборе силы тока, полярности или скорости перемещения горелки приводят к перегреву металла, что влечет за собой изменение кристаллической решетки и снижение антикоррозийных свойств материала. Основные требования к качеству соединений регламентируются государственными стандартами, определяющими допустимые отклонения по геометрии шва, отсутствию несплавлений, шлаковых включений и подрезов. Мониторинг параметров процесса осуществляется как в ходе выполнения работ, так и после их завершения посредством неразрушающих методов контроля, таких как ультразвуковая дефектоскопия или радиографический анализ, позволяющих выявить скрытые внутренние дефекты.
Применение современных методик автоматизации значительно снижает влияние человеческого фактора, обеспечивая повторяемость результатов и точность геометрических параметров шва. Тем не менее, квалификация персонала остается критическим фактором, поскольку настройка оборудования требует глубокого понимания физико-химических процессов, происходящих в зоне дуги. Стандартизация процессов и соблюдение технологических карт позволяют минимизировать деформации, возникающие вследствие теплового расширения металла, что особенно важно при сборке крупногабаритных или высокоточных конструкций. Постоянный контроль качества на каждом этапе производства является обязательным условием для обеспечения промышленной безопасности и долговечности изделий, эксплуатируемых в сложных климатических условиях или при высоких циклических нагрузках.
Основные виды технологий сварки металлов
Выбор оптимального метода соединения заготовок определяет не только себестоимость конечного изделия, но и его долговечность в реальных условиях эксплуатации. Мастера ориентируются на физические свойства материалов, их толщину и требуемые темпы производства. Применение неподходящего процесса часто приводит к возникновению скрытых внутренних напряжений, которые со временем перерастают в трещины или коррозионные очаги.

Согласно государственному стандарту ГОСТ 19521-74, все существующие технологии сварки металлов классифицируются по типу используемой энергии на три ключевых класса. Такое разделение упрощает выбор оборудования для решения конкретных производственных задач:
Важно: При работе с тонколистовым металлом даже минимальное превышение силы тока приводит к сквозному прожогу, поэтому предварительная настройка оборудования на тестовых образцах той же толщины обязательна.
Классификация по способам воздействия
- Термический класс: основывается на расплавлении кромок деталей. В эту группу входят дуговая сварка, газовая сварка, а также высокотехнологичные методы MIG/MAG и TIG.
- Термомеханический класс: объединяет тепловое воздействие и механическое давление. Примеры включают контактную сварку, где металл нагревается до пластичного состояния перед сдавливанием.
- Механический класс: соединение происходит за счет приложения давления или использования энергии трения без существенного плавления кромок.
Отраслевая статистика, представленная в обзорах Weldex за 2023 год, подтверждает, что электродуговая сварка остается самым распространенным видом работ на территории России. Этот метод завоевал популярность благодаря универсальности и возможности работы с различными сплавами в полевых условиях. Однако любая сварка металла требует строгого соблюдения технологических карт для минимизации дефектов.
Регламентация качества сварных соединений базируется на нормах ГОСТ Р ИСО 5817-2017 и ГОСТ 3242-79. Эти документы определяют допустимые уровни дефектов, таких как поры, непровары или подрезы, в зависимости от класса исполнения конструкции. Контроль сварных швов проводится как визуально, так и с применением инструментальных методов, что исключает попадание бракованных узлов на ответственные участки.
Процесс сварки металла всегда сопряжен с изменением структуры материала в околошовной зоне. Использование современных аппаратов позволяет снизить зону термического влияния, что повышает общую надежность конструкции. Точное соблюдение режимов и использование качественных расходных материалов гарантируют соответствие готового изделия установленным техническим требованиям.
Выбор оборудования и расходных материалов для качественного шва
Стабильность параметров электрической дуги напрямую зависит от технического состояния используемых аппаратов. Инженеры при настройке оборудования ориентируются на международный стандарт ISO 3834-2, который регламентирует точность поддержания сварочного тока с допустимым отклонением не более ±5% от заданных значений. Работа на изношенных или не прошедших калибровку источниках питания провоцирует нестабильность дуги, что неизбежно ведет к нарушению геометрии шва и снижению прочностных характеристик соединения.
Профессиональная сварка металла требует участия профильных специалистов, имеющих международную квалификацию. Соблюдение регламентов при выполнении работ исключает вероятность появления внутренних дефектов, которые сложно обнаружить при визуальном осмотре. Применение аттестованного оборудования в сочетании с квалифицированным персоналом минимизирует риск брака на производстве.
Важно: Регулярная проверка контактных соединений в разъемах горелки предотвращает просадки напряжения, которые часто ошибочно принимают за неисправность самого источника питания.
Регламенты выбора расходных материалов
Подбор электродов для ответственных конструкций осуществляется согласно требованиям кодекса AWS D1.1. Основным критерием выступает соответствие предела текучести наплавленного металла характеристикам основного материала. Например, при работе с конструкционными сталями электроды типа E70XX обеспечивают минимальный предел прочности на разрыв на уровне 482 МПа, что гарантирует надежность стыка при эксплуатационных нагрузках.
Для ручной дуговой сварки металла выбор диаметра электрода жестко привязан к геометрическим параметрам заготовки, что отражено в ГОСТ 5264-80. Грамотная корреляция этих показателей обеспечивает стабильный провар корня шва без риска прожога или непровара кромок.
- Листы толщиной 4–8 мм: оптимальный диаметр электрода составляет 4 мм.
- Сила тока для указанного диапазона толщин: рабочий диапазон находится в пределах 140–180 А.
- Соотношение параметров: соблюдение этих пропорций предотвращает дефекты сварки и обеспечивает однородную структуру металла шва.
Качество сварных соединений зависит от того, насколько точно соблюдены рекомендации по режимам для конкретной технологии сварки. Применение расходных материалов с неподходящими физико-механическими свойствами аннулирует преимущества даже самого совершенного инверторного оборудования. Каждая операция должна опираться на технологические карты, разработанные на основе действующих государственных и международных стандартов, что обеспечивает предсказуемый результат при выполнении сварки металла любой сложности.
| Параметр | Норматив / Стандарт | Допустимое отклонение |
|---|---|---|
| Сварочный ток | ISO 3834-2 | ±5% |
Технологические требования и стандарты качества сварных соединений
Соблюдение жестких параметров при работе с конструкциями исключает критические разрушения под нагрузкой. Специалисты опираются на отраслевые регламенты, чтобы сварка металла соответствовала проектным расчетам. Проверка геометрии и внутренних свойств шва начинается сразу после остывания заготовки, что позволяет выявить отклонения до передачи узла в эксплуатацию.

Классификация уровней качества по ISO 5817
Международные нормы, закрепленные в ГОСТ Р ИСО 5817-2017, делят качество соединений на три категории: B, C и D. Каждая из них устанавливает предельно допустимые размеры несовершенств, включая геометрические искажения поверхности. При выборе уровня B, который считается высоким, глубина подреза не превышает 0,5 мм или 5% от толщины элемента, но ограничивается значением в 1 мм. Если требования менее строгие и допускается уровень D, размеры дефекта увеличиваются до 1 мм или 10% от толщины металла.
Контроль сварных швов в процессе производства требует учета таких параметров:
- Предельные значения глубины подреза при различных уровнях качества.
- Допустимая высота усиления шва в зависимости от толщины свариваемых листов.
- Пределы отклонения линейных размеров и углов разделки кромок.
Критерии приемки согласно AWS D1.1
Американский кодекс ANSI/AWS D1.1/D1.1M:2020 регламентирует нормы для стальных конструкций, уделяя внимание пористости. Согласно этому документу, суммарная длина пор в любом погонном дюйме сварного соединения не должна превышать 9,5 мм для видимых включений. Диаметр отдельной поры ограничивается значением в 3 мм или 1/4 толщины свариваемого материала. Выполнение сварки металла с соблюдением данных допусков гарантирует отсутствие хрупких зон, снижающих несущую способность конструкции.
Механические испытания и квалификация процессов
Подтверждение надежности технологий сварки проводится через квалификационные испытания, описанные в EN ISO 15614-1. Образцы проходят проверку на растяжение, где предел прочности обязан соответствовать минимальным паспортным значениям основного материала. Такая сварка металлов требует предварительной аттестации оборудования и квалификации персонала. Стабильность механических свойств напрямую зависит от точности соблюдения режимов, зафиксированных в технологических картах.
Использование современных методов неразрушающего контроля обеспечивает объективную оценку качества сварных соединений. Регулярная проверка параметров по международным стандартам предотвращает появление скрытых дефектов сварки, таких как непровары или микротрещины. Соблюдение этих норм при выполнении сварки металла является обязательным условием для обеспечения долговечности инженерных объектов.
Распространенные дефекты сварки и способы их устранения
Нарушения целостности шва обнаруживаются даже при строгом соблюдении технологических карт. Специалисты сталкиваются с отклонениями геометрии или внутренними полостями, которые снижают несущую способность конструкций. Оперативное выявление подобных зон предотвращает разрушение узлов под нагрузкой.
Согласно ГОСТ Р ИСО 6520-1-2012, классификация дефектов сварки включает шесть ключевых групп. К ним относятся трещины, полости, твердые включения, несплавления, непровары и нарушения формы шва. Систематизация по кодам облегчает идентификацию проблемных участков при проведении неразрушающего контроля.
Основные группы несоответствий
Каждая категория дефектов требует индивидуального подхода к исправлению. Игнорирование микротрещин или пор приводит к усталостному разрушению металла в процессе эксплуатации оборудования.
- Трещины (код 1): возникают из-за высокого напряжения в зоне термического влияния.
- Полости (код 2): газовые поры, образующиеся вследствие загрязнения кромок или неисправности газовой защиты.
- Твердые включения (код 3): остатки шлака или неметаллических частиц внутри наплавленного валика.
- Несплавления и непровары (код 4): отсутствие металлургической связи между основным материалом и присадочным металлом.
- Нарушения формы (код 5): подрезы, превышение выпуклости или чрезмерный катет шва.
- Прочие дефекты (код 6): поверхностные повреждения, полученные при зачистке или случайном касании электродом.
Требования к качеству сварных соединений регламентируются стандартом ГОСТ Р ИСО 5817-2017. Для получения уровня качества «B» — самого высокого по классификации — диаметр единичной поры не должен превышать 0,3 миллиметра при толщине металла до 10 миллиметров. Средний уровень «C» допускает несколько большие отклонения, однако для ответственных изделий сварка металла всегда выполняется с ориентацией на жесткие допуски.
Методы устранения и предупреждения
Исправление брака начинается с полной выборки дефектного участка механическим способом или термической резкой. Последующая заварка выполняется с соблюдением температурных режимов, установленных для конкретного сплава. Контроль сварных швов после ремонта обязателен для подтверждения соответствия стандартам безопасности.
Исключение дефектов достигается за счет корректной настройки параметров оборудования для сварки металлов. Чистота кромок, стабильность дуги и правильный подбор сварочных материалов минимизируют риск возникновения пор. Постоянная проверка оборудования, будь то дуговая сварка или автоматизированные системы MIG/MAG, гарантирует предсказуемый результат. Качественная сварка металла остается главным фактором надежности любых инженерных систем и металлоконструкций.
Техника безопасности и подготовка к сварочным работам
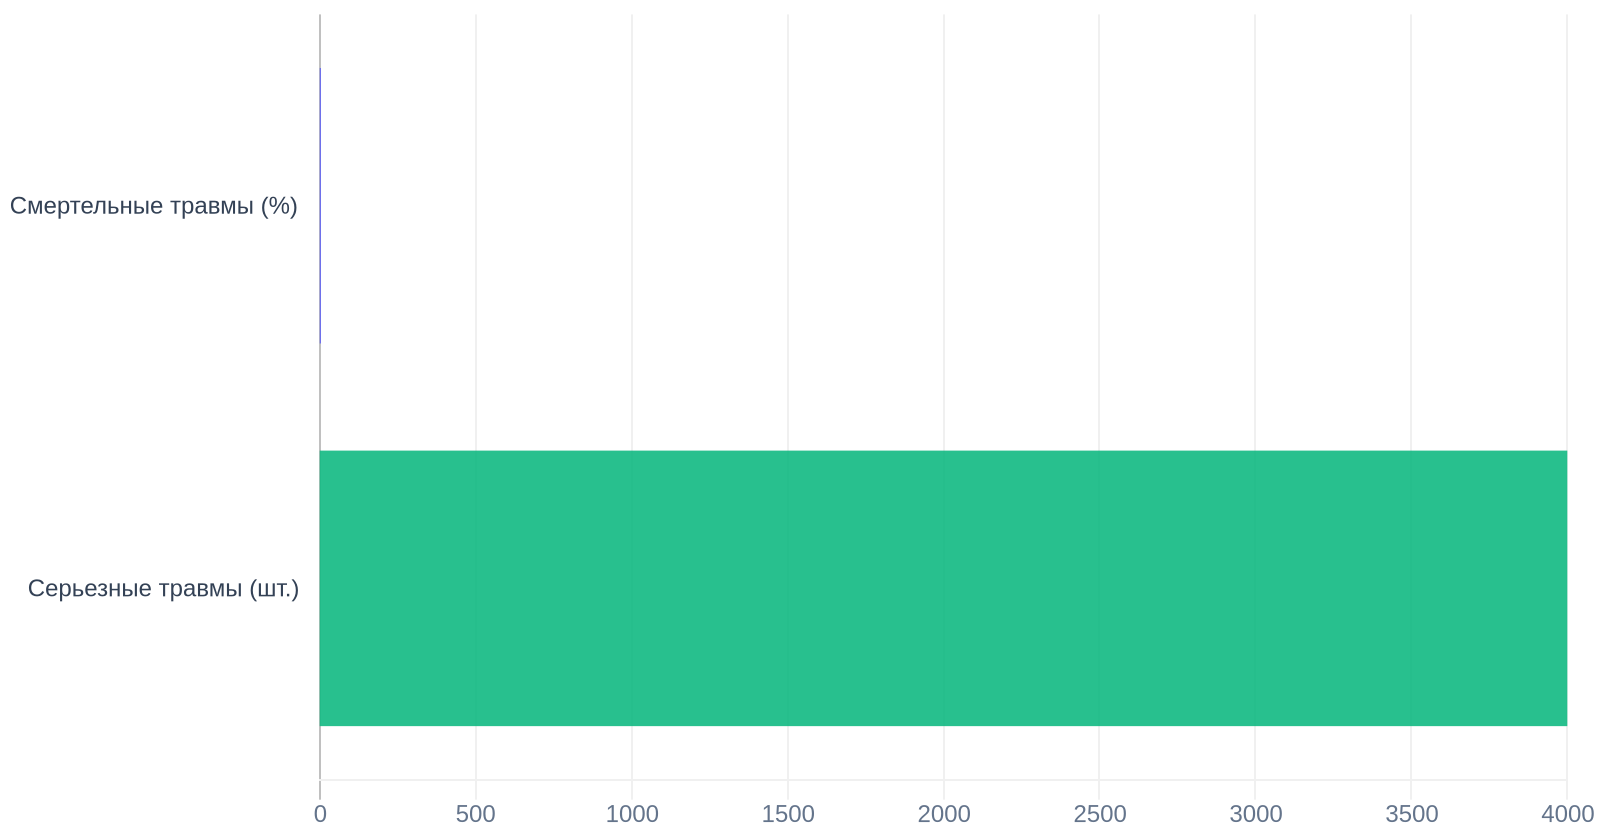
Работа с электрической дугой требует строгого соблюдения регламентов, так как пренебрежение правилами приводит к серьезным последствиям. Согласно актуальным отчетам OSHA за период 2020–2023 годов, процессы соединения деталей, включая резку и пайку, провоцируют около 4% всех летальных исходов на производстве в промышленном секторе США. Ежегодно фиксируется порядка 4000 тяжелых травм, которые не заканчиваются гибелью персонала, но надолго выводят специалистов из строя.
Подготовка рабочей зоны начинается с контроля состава воздушной среды, чтобы сварка металла не превратилась в угрозу для здоровья органов дыхания. Межгосударственный стандарт ГОСТ 12.3.003-86 устанавливает жесткие ограничения на содержание вредных веществ в зоне дыхания:
- Предельно допустимая концентрация сварочного аэрозоля в пересчете на железо при работе с углеродистыми сталями составляет 6 мг/м³.
- Содержание аэрозолей марганца, отличающихся высокой токсичностью, не должно превышать 0,3 мг/м³.
Обеспечение таких показателей требует установки локальной вытяжной вентиляции и использования средств индивидуальной защиты органов дыхания. Применение современных технологий сварки, таких как MIG/MAG или TIG, позволяет снизить интенсивность выделения дыма, однако не отменяет потребность в принудительном воздухообмене.
Организационные требования к проведению работ
Управление рисками при выполнении операций по соединению конструкций опирается на квалификацию персонала. Международный стандарт ISO 14731 предписывает, что координация деятельности в цехах должна осуществляться специалистами с подтвержденным уровнем компетенции: сварщик-технолог, инженер по сварке или профильный специалист. Наличие таких сотрудников гарантирует, что сварка металла проводится в соответствии с утвержденными картами технологического процесса.
Правильная подготовка площадки перед началом сварки металла включает несколько обязательных этапов:
- Проверка целостности изоляции кабелей и надежности заземления корпуса оборудования.
- Очистка свариваемых кромок от масел, окалины и влаги, что минимизирует количество вредных испарений в процессе плавления.
- Использование экранов или ширм для защиты окружающих от воздействия ультрафиолетового излучения дуги.
Соблюдение этих технических условий обеспечивает не только качество сварных соединений, но и безопасность персонала. Регулярная проверка оборудования и квалификационный контроль — базовые составляющие производственной дисциплины при работе с металлами.
| Показатель | Значение | Период/Источник |
|---|---|---|
| Доля летальных исходов | Около 4% | OSHA (2020–2023) |
| Тяжелые травмы (ежегодно) | Порядка 4000 | Промышленный сектор США |
| Нормативный стандарт | ГОСТ 12.3.003-86 | Охрана труда |
Часто задаваемые вопросы
В чем ключевое различие между MIG и TIG сваркой?
MIG-сварка использует подачу проволоки и подходит для быстрого соединения толстых деталей. TIG-сварка обеспечивает высокую точность и чистоту шва, что идеально для тонких металлов и ответственных конструкций.
Как определить дефекты сварного соединения без лаборатории?
Визуальный контроль позволяет выявить трещины, подрезы или непровары на поверхности. Также эффективно использование цветной дефектоскопии для обнаружения скрытых микротрещин.
Почему важно соблюдать температурный режим при сварке?
Неправильный нагрев приводит к возникновению внутренних напряжений и хрупкости металла. Контроль температуры предотвращает деформацию изделия и гарантирует прочность шва.
Влияет ли влажность электродов на качество шва?
Да, влага вызывает появление пор и водородное охрупчивание металла. Перед использованием электроды необходимо прокаливать согласно рекомендациям производителя.
Какие требования предъявляются к подготовке кромок?
Кромки должны быть очищены от ржавчины, масла и краски. Качественная зачистка металла обеспечивает глубокое проплавление и отсутствие шлаковых включений.
Об авторе

Виктор Соколов — инженер-технолог сварочного производства
За плечами Виктора более двадцати лет интенсивной практики в области металлообработки и проектирования неразъемных соединений. За свою карьеру он успешно реализовал свыше тысячи сложных промышленных и частных проектов, от монтажа металлоконструкций до восстановления высоконагруженных узлов. Специалист глубоко погружен в современные стандарты качества и регулярно делится своими наработками в профильных изданиях.
- Автор 7 специализированных публикаций по методам контроля сварных швов.
- Действующий член профессионального сообщества сварщиков с 2015 года.
Выбор технологии сварки напрямую зависит от типа металла, толщины заготовки и условий эксплуатации готовой конструкции. Понимание фундаментальных процессов, таких как перенос металла в дуге или формирование сварочной ванны, позволяет минимизировать дефекты и обеспечить соответствие соединений нормативным требованиям безопасности.
Качество сварного шва определяется не только современным оборудованием, но и строгим соблюдением технологических карт. Даже при использовании автоматизированных систем решающим фактором остается точность настройки параметров тока и скорости подачи проволоки. В конечном итоге, надежность металлоконструкции часто зависит от качества подготовки кромок, а не от дороговизны используемого аппарата.
Источники
- Статистика доли электродуговой сварки в общем объеме сварочных работ в России, 2024–2025.
- Weldex. Отраслевой обзор рынка сварочного оборудования, 2023.
- ГОСТ 3242-79. Контроль неразрушающий. Соединения сварные. Методы контроля. Госстандарт СССР, 1979.
- ГОСТ Р ИСО 5817-2017. Сварка. Соединения сварные стальные. Уровни качества по дефектам. Стандартинформ, 2017.
- ГОСТ 19521-74. Сварка металлов. Классификация по видам энергии. Госстандарт СССР, 1974.
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры. Госстандарт СССР, 1981.
- ISO 5817. Сварка. Сварные соединения стальных конструкций, полученные плавлением (кроме лучевых способов сварки). Уровни качества. International Organization for Standardization, 2014.
- ГОСТ Р ИСО 6520-1-2012. Сварка и родственные процессы. Классификация геометрических дефектов в металлических материалах. Часть 1. Сварные соединения. Стандартинформ, 2012.